18915863310
熱門搜索:
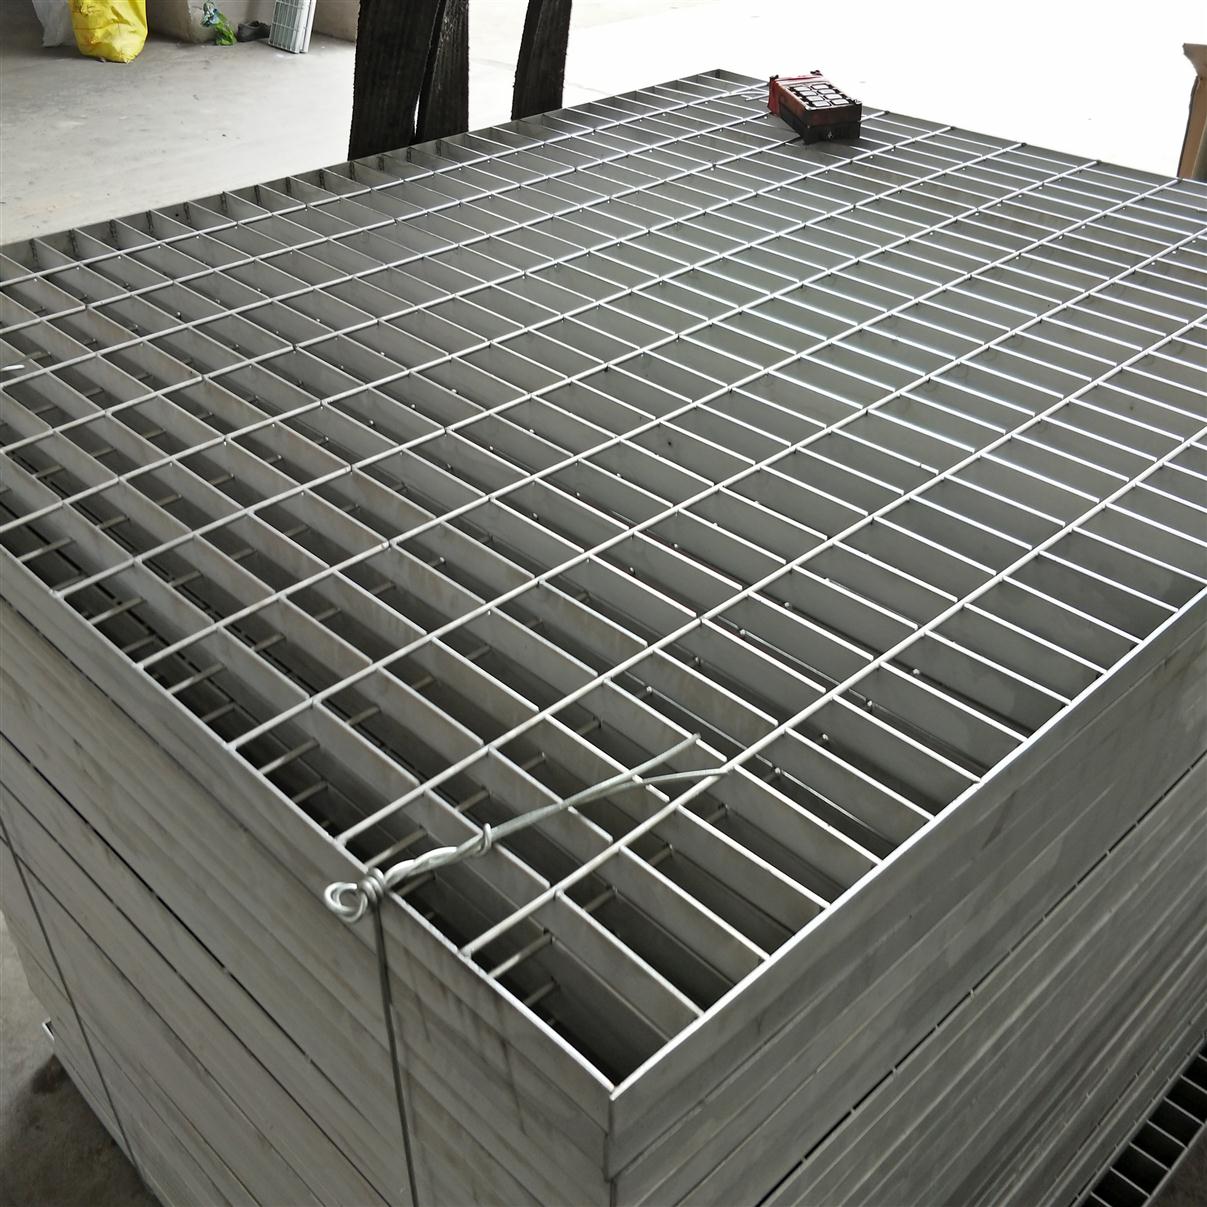
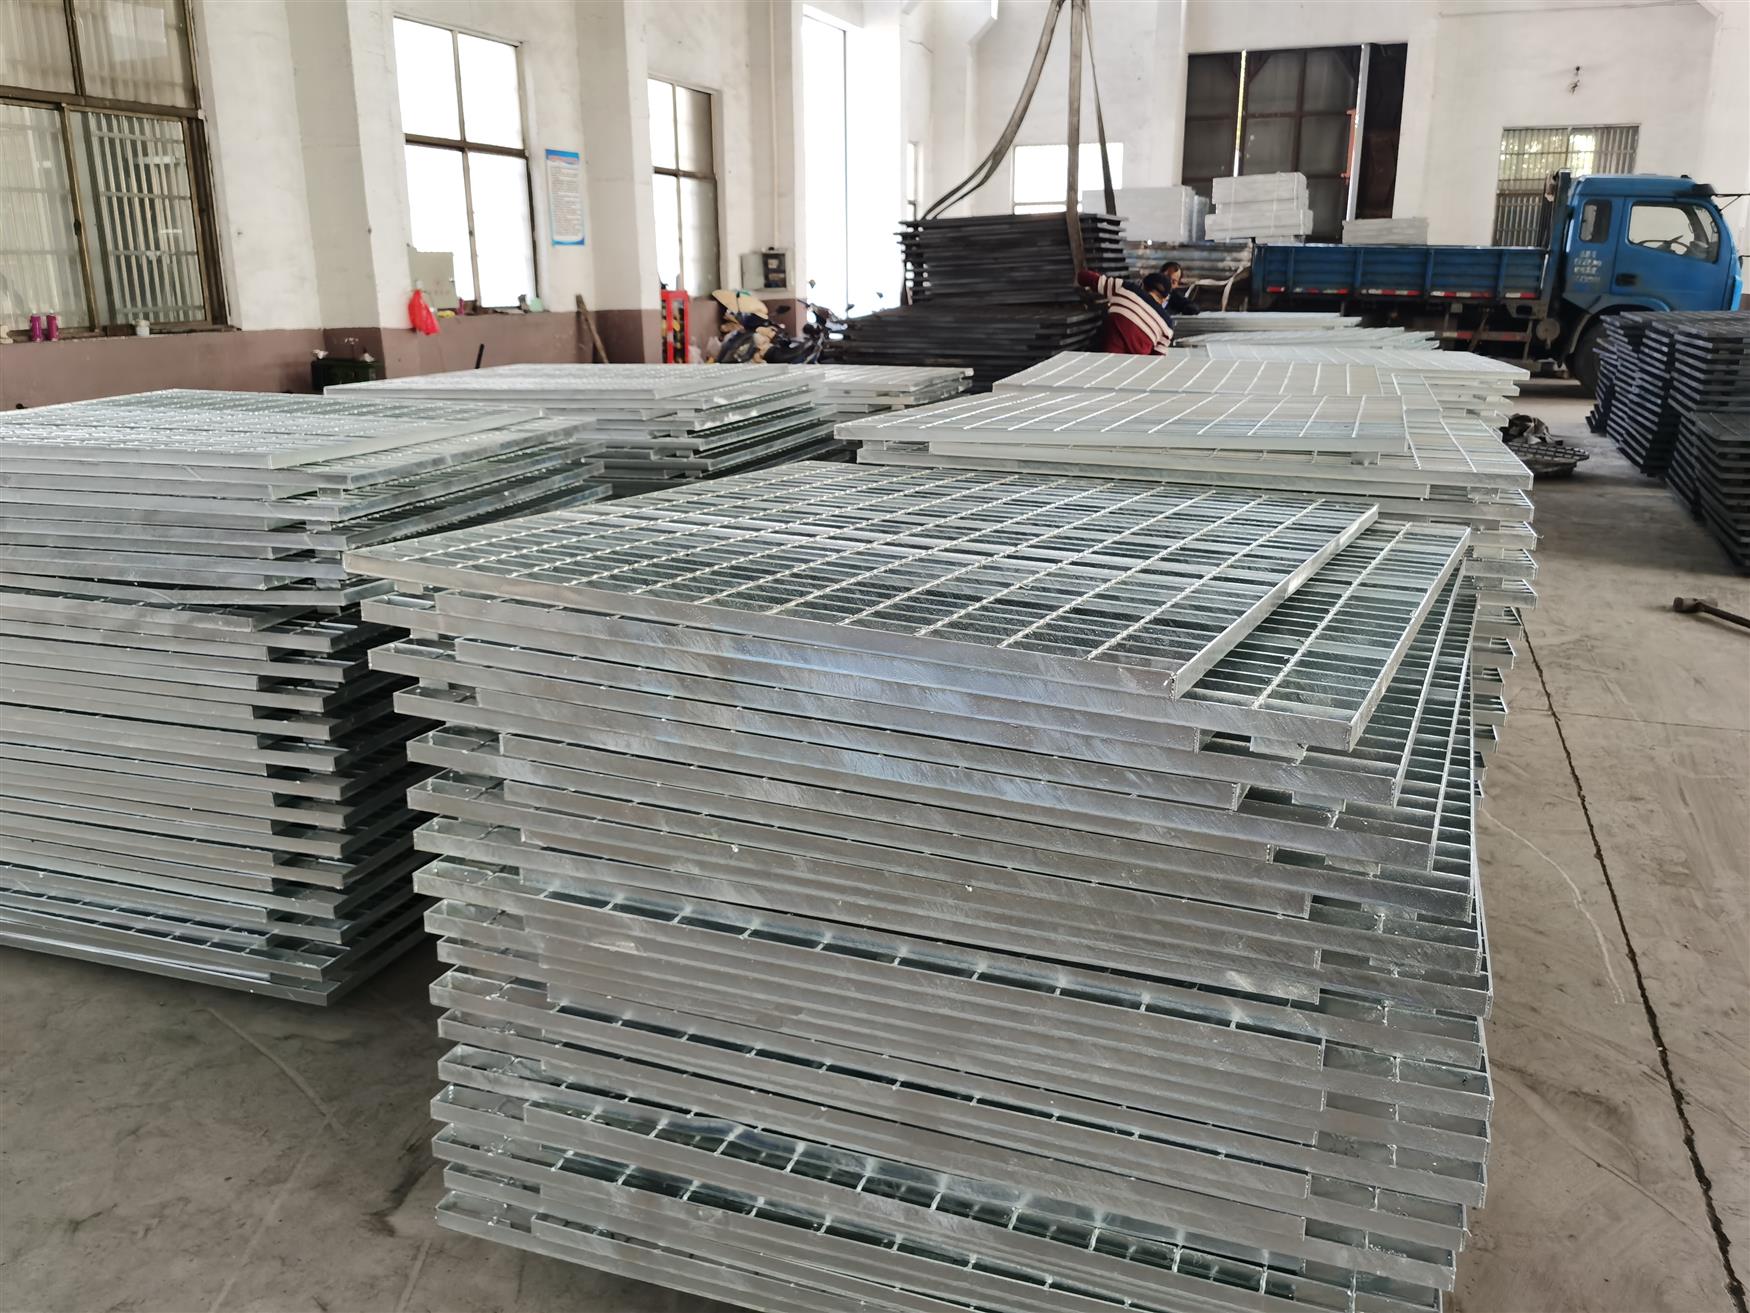
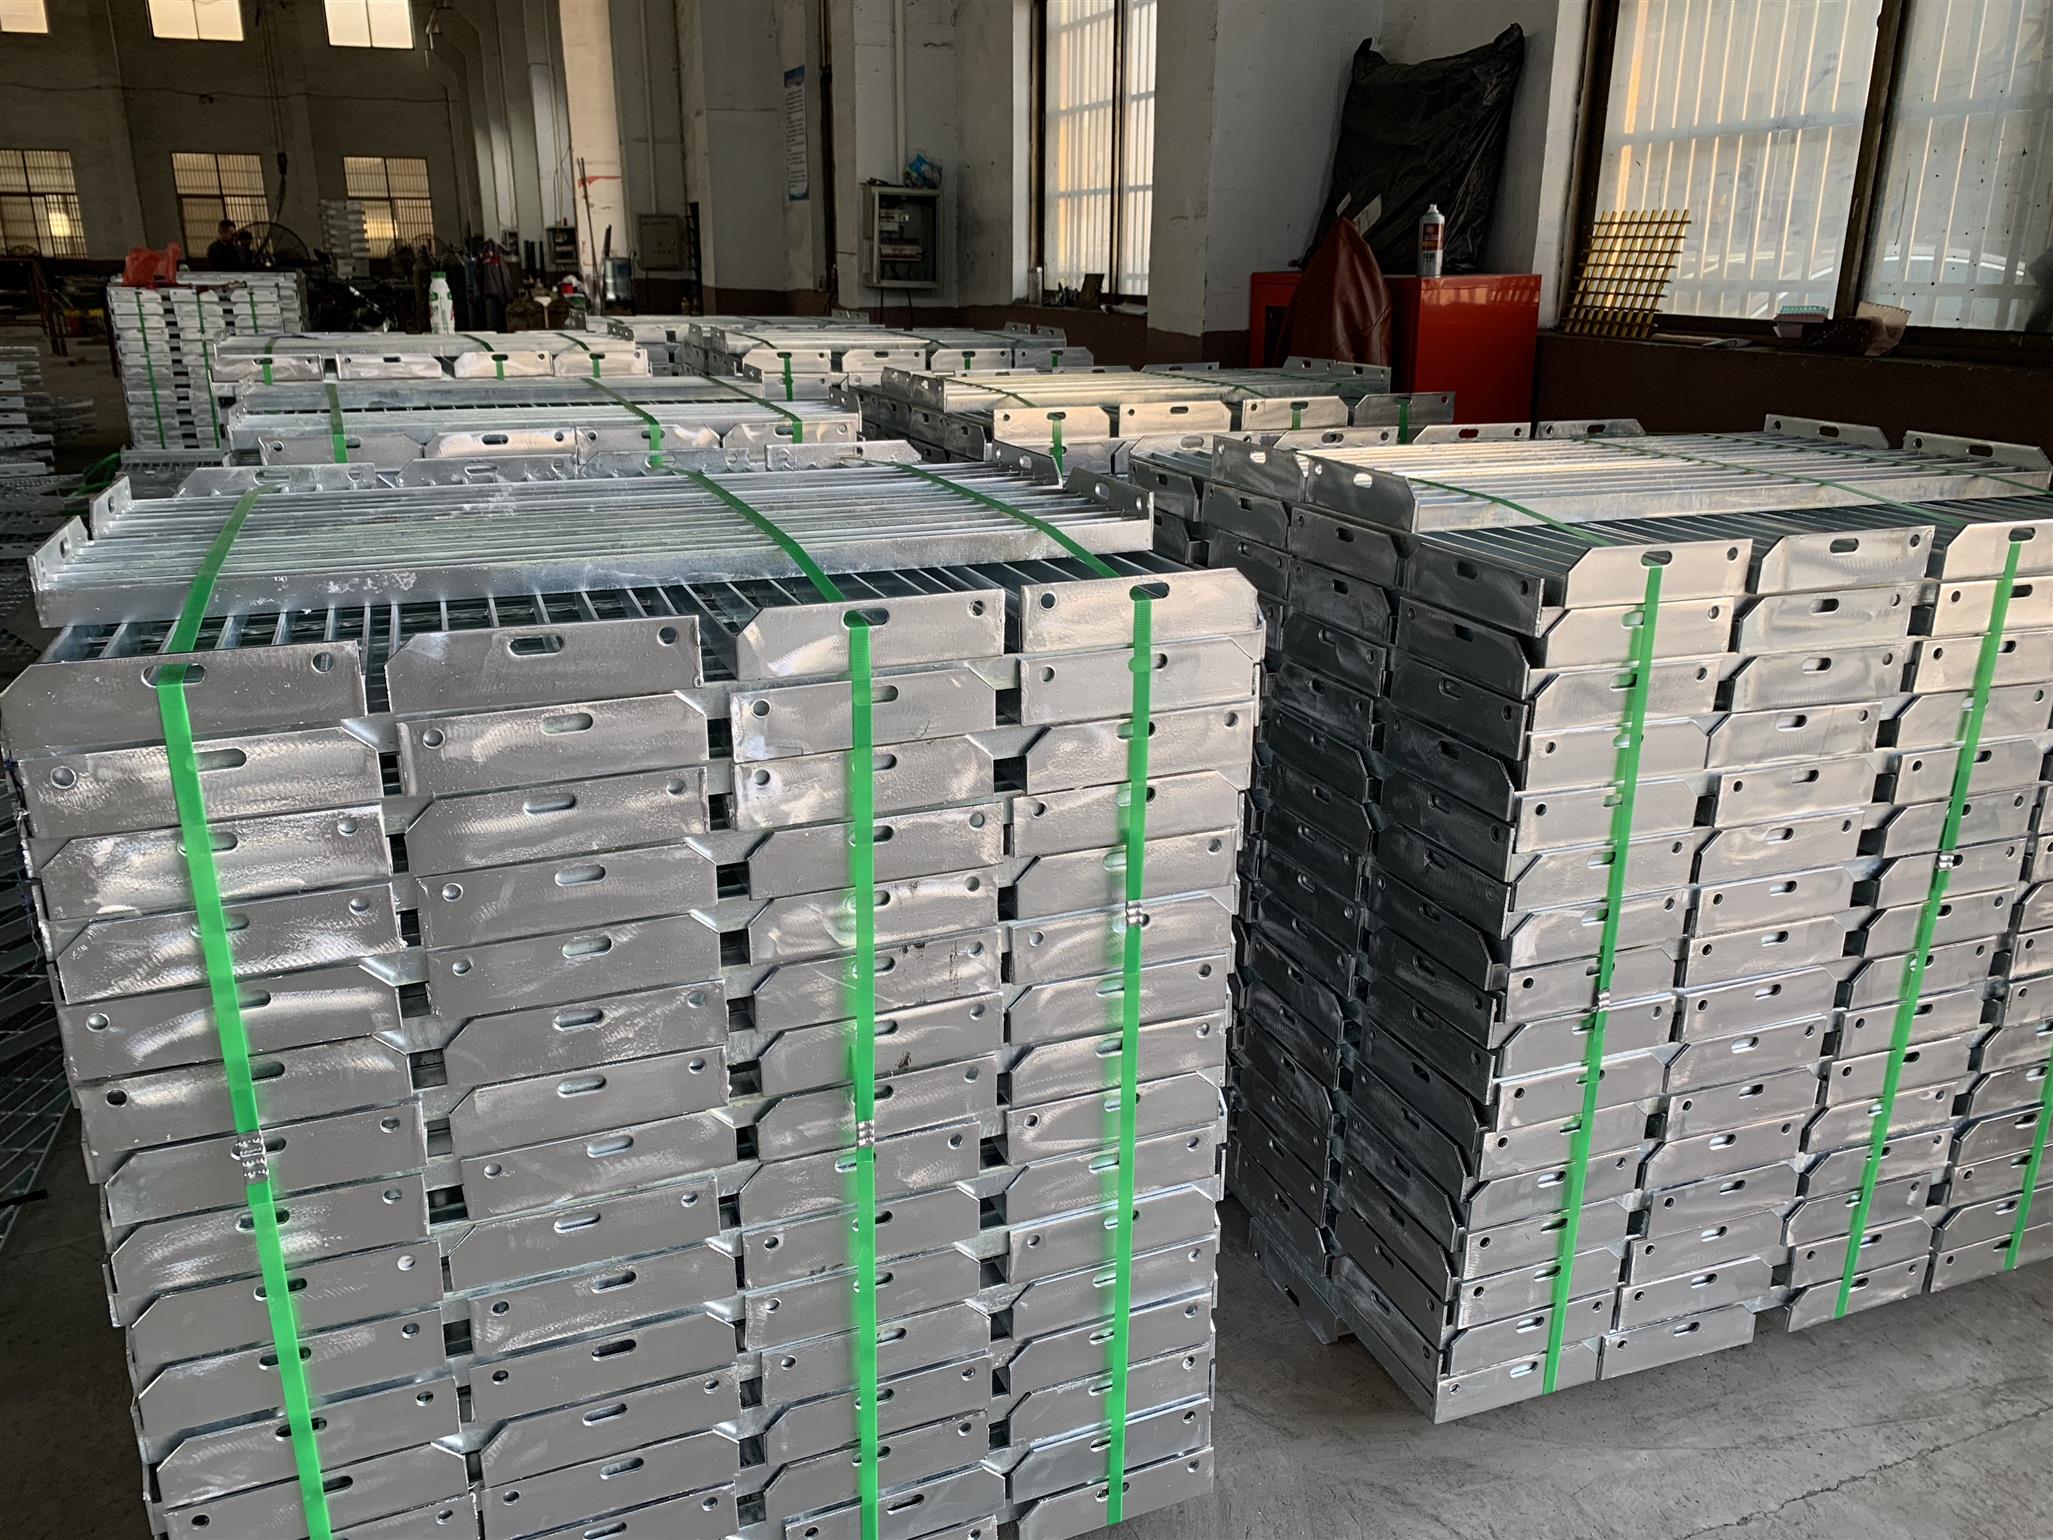
鍍鋅鋼格柵板的安裝環境只有兩個方向可以用作軸承鋼格板龍骨,如果麻花鋼進行軸承龍骨沒有軸承力,需要在鋼格板承載扁鋼的末端軸承龍骨,以下開發鋼格板,鋼箱板設計的承載力應滿足跨長模型的要求,扁鋼方向兩端與梁的搭接距離不應小于25mm。在具體設計時,鋼格柵的長度和尺寸可根據生產工藝和安裝現場施工條件進行適當調整。鋼格板沿長度方向分為兩塊,便于人工搬運。方案B為整體設計,適用于有起重設備的安裝場所。與方案A相比,實現更簡單,生產加工一體化設計更容易實現。在小批量合同中,設計時應避免鋼格柵尺寸過大,尺寸過大對車輛車廂體積或運輸費用有較高的要求。根據以上綜合考慮,鋼板短不應小于鋼梁的小跨距,不應超過4米。鋼格網板的寬度盡量按照原板的寬度設計。當原鋼板的寬度不能滿足要求時,可適當調整寬度,但需要盡可能滿足平板鋼板與鋼格板之間空間的整數倍的要求。一般來說,當寬度尺寸小于400mm時,需要將相鄰的鋼格柵板焊接成一塊板進行組裝。當寬度尺寸大于400mm時,可立設計。鋼格柵整體鋪設時,應按鋪設區域的軸線或孔中心線向一側或兩側攤開。當設計區域為矩形平臺時,應采用某一軸線作為鋪設參考。如果平臺上有較大的開口,也可以以孔的中心為基準進行鋪設。當區域為圓形平臺時,在兼顧美觀和節約材料的前提下,以圓形平臺中心線為基準四周鋪設。情況下也可以從一側到另一側進行整體鋪設,決定剩余量采用接縫板或窄板進行補償。
2022年5月上旬,重點統計鋼鐵企業共生產粗鋼2305.25萬噸、生鐵2031.68萬噸、鋼材2161.99萬噸。其中,粗鋼日產230.53萬噸,環比下降2.26%;生鐵日產203.17萬噸,環比下降0.47%;鋼材日產216.20萬噸,環比下降5.73%(受鞍鋼集團ERP取數原則和部分企業月底結算影響,本旬鋼材產量相比上期減少較多,剔除這些影響因素,本旬鋼材產量比上期減少2.7%)。
【帶鋼全國開工調研】13日全國63家熱軋帶鋼生產企業本周開工率66.67%,較上周增1.04%;產能利用率為65.99%,較上周增0.28%;本周鋼廠實際產量為160.2萬噸,較上周增0.81萬噸;鋼廠廠內庫存為71.28萬噸,較上周減4.46萬噸。
鋼格板生產時采用表面處理,把鍍鋅鋼格板浸入鉻酸溶液中,讓鋅層表面形成活性低之薄膜方法。此種鉻酸皮膜即使稍被碰破,破口附近的鉻酸鹽也會在水中溶化匯集到破口部位,再次形成新膜,可以有效地防止白銹的產生。
在鍍鋅鋼格板上涂油,防止空氣與鋅直接接觸。這里要注意的是,如果您要進行涂漆前請必須先將鋼格板表面的油擦掉, 若鍍鋅鋼格板將作為涂漆用途,則可施予磷酸鹽皮膜處理。磷酸鹽會穩穩的附著在鍍鋅鋼格板表面上,形成疏松多孔狀,可為涂料提供良好的立足點,而獲得強固附著效果。
生產的鍍鋅鋼格板存放在通風良好的地方,或者在濕度較高及冷暖差別大的季節里使用干燥機或干燥爐防止發生結露。注意不要被浸水而濕了,如被露水或水浸濕要處理干燥,也可以把包裝拆開,使用風扇等之進行送風吹干。存放在通風良好的地方,如果冷暖溫差大,易發生結露之處要避開。
以上是關于鍍鋅鋼格板的相關內容,希望對大家有所幫助。
作為不銹鋼鋼格板焊接時填充金屬或同時作為導電用的金屬絲焊接材料。在氣焊和鎢極氣體維護電時,焊絲用作填充金屬;在埋弧焊、電渣焊和其他熔化極氣體維護電弧焊時,焊絲既是填充金屬,同時也是導電電極。焊絲可分為3類。焊絲的外表不涂防氧化效果的焊劑。
大多數用于不銹鋼鋼格板的焊絲歸于此類,包含碳鋼焊絲、低合金結構鋼焊絲、合金結構鋼焊絲、不銹鋼絲和有色金屬焊絲等。有些合金,如鈷鉻鎢合金,不能鍛、軋和拔絲,而用鑄造辦法制成。它首要用于不銹鋼鋼格板外表的手藝堆焊,以滿意如抗氧化、耐磨損和高溫下耐腐蝕等特別功能要求
選用接連澆注和液態揉捏可制造出長達數米的鈷鉻鎢焊絲,用于主動填絲鎢極氣體維護電弧焊,以提升焊接功率和堆焊層質量,一起還能改進勞動條件。不銹鋼鋼格板補焊有時也選用鑄造焊絲。
用薄鋼帶卷成圓形或異形鋼管,內填必定成分的藥粉,經拉制成的有縫藥芯焊絲,或用鋼管填滿藥粉拉制成的無縫藥芯焊絲用這種焊絲焊接熔敷功率高,對不銹鋼鋼格板適應性好,試制周期短,因此它的使用量和使用范圍不斷擴大。
這種焊絲首要用于二氧化碳氣體維護焊、埋弧焊和電渣焊。藥芯焊絲中的藥粉成分一般與焊條藥皮類似。含有造渣、造氣和穩弧成分的藥芯焊絲焊接時不需要維護氣體,稱自維護藥芯焊絲,適用于焊接不銹鋼鋼格板。
以上是關于不銹鋼鋼格板的相關內容,希望對大家有所幫助。
整流格柵是用在鼓風機管道上,使氣流平衡的設備。 隨著技術的不斷提高,鼓風機的容量也越來越大,這樣就要求進入鼓風機的氣流盡可能平衡,以減少鼓風機的振動和確保鼓風機向高爐送風的壓力。 流體在通過彎道時,由于流向變化、流體分布不均造
1數值模擬
采用三維建模軟件建立與實際裝置等比例的幾何模型,建模范圍為SCR進口至反應器出口,如圖1所示。由于導流板及整流格柵的厚度遠小于反應器及煙道尺度,故建模時將其厚度忽略。網格劃分時,Z向平面網格采用結構化與非結構化結合的方式劃分,然后由Cooper方式生成體網格,終網格總數約為250萬。
數值計算采用Fluent軟件,湍流模型選用標準k-ε雙方程模型,氨氣與煙氣的混合過程采用SpeciesTransport模型,邊界條件設置為速度進口與壓力出口。根據煙氣參數和裝置尺寸,設置進口速度為12m/s,進口溫度為660K,水力直徑為4.5m;AIG噴口速度為8.4m/s,水力直徑為3.2m;反應器出口水力直徑為4m。本文計算不考慮催化劑層阻力。
2定量分析
首層催化劑上游的速度入射角度、煙氣及氨氣濃度分布均勻性是保證脫硝性能的關鍵因素。采用變異系數CV對速度及濃度的均勻性作定量分析,其定義是標準偏差與算術平均值之比,可反映出一組測量數據的離散程度。就本文而言,CV越明截面上速度或濃度的分布越均勻,偏離平均值的數據點越少。煙氣入射角即煙氣偏離垂直向下方向的角度,將該角大值α作為速度矢量的定量分析指標。對于速度CV、濃度CV以及α的優化目標如表1所示。
也可根據客戶要求定做各類鋼板產品。鍍鋅鋼格柵板是由負載扁鋼和酒吧按照一定的間距經緯排列,在高壓電阻焊機焊接形成原板,經過切割、切割、開放、包裝等深加工的過程和成品的客戶需求。然后表面進行熱鍍鋅或冷鍍鋅。鍍鋅鋼格柵板鍍鋅鋼格柵板技術是非常高的。鋼格柵板的鋅層厚度要求也比較嚴格。鋼格柵板的鋅層過薄會導致鋼格柵板的孔隙中出現漏鍍現象,這會降低鋼格柵板的耐腐蝕性,從而影響鋼格柵板的使用壽命。鋼格柵鋅層過厚不好。鋅層過厚容易造成鋅層脫落,嚴重影響鋼格柵板的質量。所以在鍍鋅時要做好防腐工作,在鍍鋅前酸洗要徹底,不能預氧化殘渣,否則鍍鋅就無法保證鋅層能附著在鋼網板表面。鋅層不能太薄也不能太厚。