- 公司首頁
- 供應(yīng)商機(jī)
- 企業(yè)視頻
- 關(guān)于我們
- 榮譽(yù)認(rèn)證
- 公司動態(tài)
18915863310
熱門搜索:
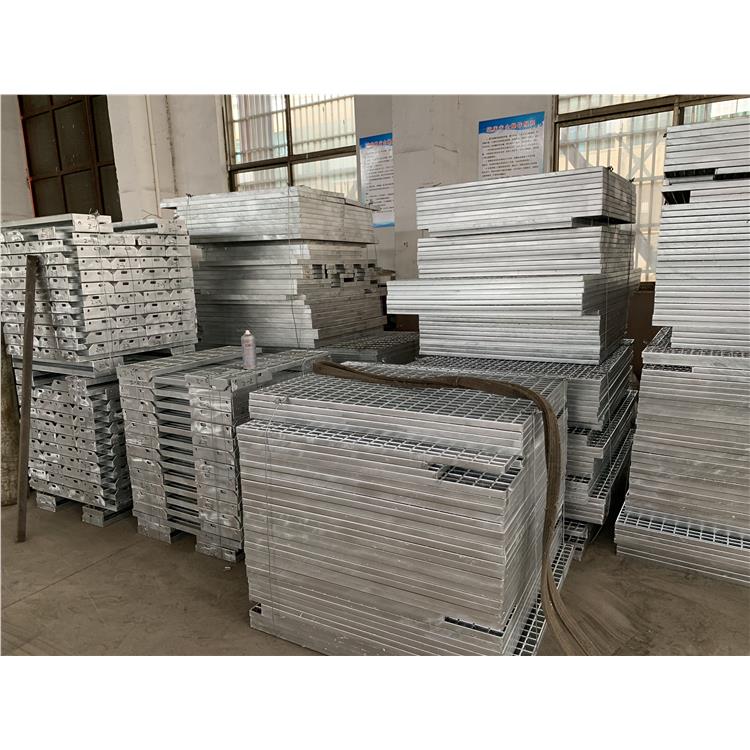
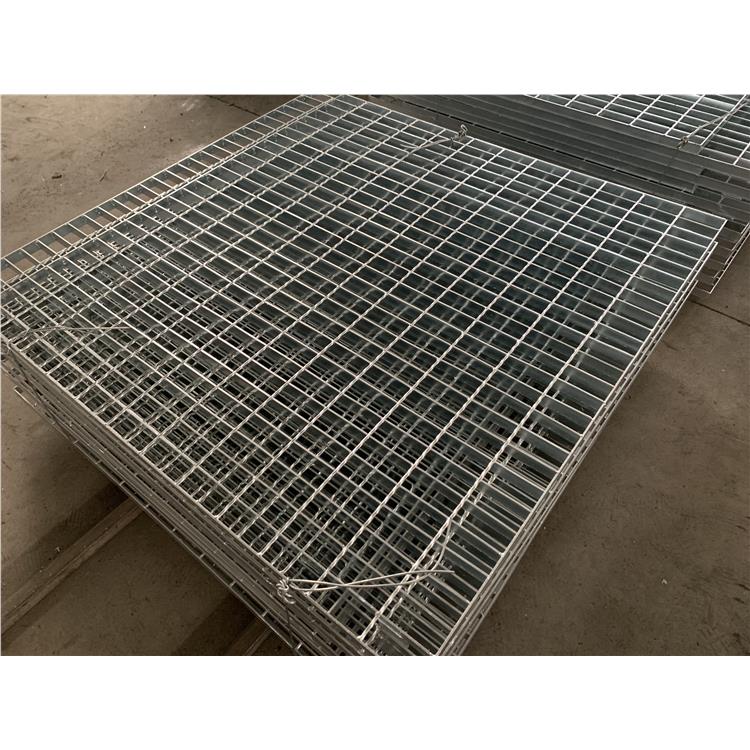
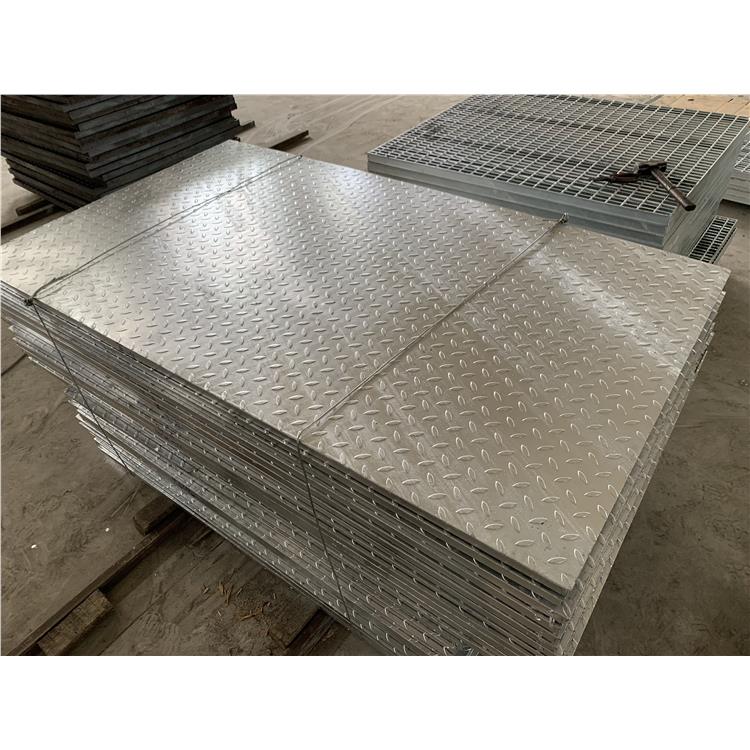
另一方面,一旦鋅層的鈍化膜被大氣部分破壞或腐蝕,鈍化膜中的六價鉻可以使鋅層鈍化,自動修復(fù)鈍化膜。同時,作為原電池腐蝕的陽緩蝕劑,鉻酸鹽阻礙了陽反應(yīng),大大減緩了鋅層的腐蝕。因此,同等厚度、同等質(zhì)量鈍化后,耐腐蝕性能提高7-10倍。通過檢測格子板的形狀和正確的結(jié)構(gòu)來確定角鋼的形狀。判斷和檢查表面裂紋的難點(diǎn)在于角的邊緣形狀不規(guī)則和存在過多的圓弧。使用超聲波直接探頭檢測時,檢測方向單一,容易漏檢。使用角度探頭進(jìn)行檢查時,由于端角反射的形成,很難識別缺陷。彎曲產(chǎn)生的裂紋方向與長度垂直,兩端細(xì)長且鋒利。因此,在軋制過程中會產(chǎn)生裂紋。彎曲后,裂紋擴(kuò)展,裂紋特征更加明顯。如果裂紋方向垂直于格板的長度,則發(fā)生在彎曲過程中。 鋼格板鍍鋅鋼板,顧名思義,就是在鋼板表面鍍上一層金屬鋅。這樣做的目的是防止鍍鋅鋼格板表面腐蝕,提高鋼板的使用壽命。鍍鋅鋼格板可分為熱鍍鋅鋼、合金鍍鋅鋼、鍍鋅鋼板、印刷鍍鋅鋼板、單雙面差壓鍍鋅鋼板、合金、復(fù)合鍍鋅鋼板。彩色鍍鋅鋼板和PVC層壓鍍鋅鋼板。
在鋼格板加工下料之前,我國需要一個能正確把握學(xué)生和生活需求的規(guī)范模型。不同的地區(qū),在所有的切割情況下,實(shí)際需求都會存在一些文化差異,這樣才能正確把握和了解自己的需求,企業(yè)才能在社會基層開展切割工作。事情會越來越成功,所以每個人都應(yīng)該正確地分析和了解之前所做的事情。除了事先明確要求自己的規(guī)格型號外,鋼板加工下料還應(yīng)準(zhǔn)備相應(yīng)的工具。畢竟在整個切割過程中,我們已經(jīng)能夠按照傳統(tǒng)的手工方式進(jìn)行激光切割了。我們的開發(fā)總是需要一個的工具。因此,我們必須提前做好這一重要階段的準(zhǔn)備,讓這些人能夠更順利地開展相關(guān)教育工作。 鋼格板如果要加工和進(jìn)料鋼格板,請?zhí)崆罢莆諛?biāo)準(zhǔn)級別的要求,并在整個過程中擁有相關(guān)的機(jī)械設(shè)備。現(xiàn)在,我們可以兩方面都做好,完成整個切割過程 鋼格板 鋼格板切割方法: 1、預(yù)熱切割:這種方法是在切割鋼格板前進(jìn)行預(yù)熱。預(yù)熱的主要目的是防止切割時產(chǎn)生裂紋。預(yù)熱一般要求溫度控制在一定范圍內(nèi),同時要注意整體加熱的均勻性。 2、低速切割:如果沒有預(yù)熱切割條件或鋼板受熱不均勻,建議嘗試低速切割。這種方法主要控制切割速度,具體的切割速度是控制的,這取決于砧板的厚度和硬度。 3、水下切割:鋼格板可以在水下直接切割,也可以在切割面上噴水。建議使用離子或火焰進(jìn)行水下切割。此外,水下切割還有很多優(yōu)點(diǎn),如避免切割后的鋼板變形、避免鋼格板硬度降低、鋼板冷卻等。
鋼格板 焊接鋼格板時用于導(dǎo)電的填充金屬或焊絲焊接數(shù)據(jù)。在氣焊和鎢氣體保護(hù)焊中,焊絲用作填充金屬;在埋弧焊、電渣焊等氣體保護(hù)電弧焊中,焊絲既是填充金屬又是導(dǎo)電電。焊絲可分為三類。焊絲表面未涂抗氧化助焊劑。大多數(shù)用于鋼格板的焊絲都屬于這一類,包括碳鋼絲、低合金結(jié)構(gòu)鋼絲、合金結(jié)構(gòu)鋼絲、不銹鋼絲和有色金屬絲。有些合金,如鈷鉻鎢合金,不能鍛造、軋制或拉制,而是通過鑄造制成。主要用于鋼格板表面的手工堆焊,以滿足抗氧化、耐磨、耐高溫腐蝕等功能要求。采用連鑄加液捏合工藝生產(chǎn)數(shù)米長的Co-Cr-W焊絲,可用于自動充絲鎢氬弧焊,提高焊接功率和堆焊層質(zhì)量,提高工作環(huán)境。鑄焊絲有時用于鋼格板的補(bǔ)焊。將薄鋼板軋成圓管或異型鋼管,填充一定成分的粉末,拉制有縫藥芯焊絲,或在鋼管內(nèi)填充粉末,拉制無縫藥芯焊絲,即可獲得更高的焊接和焊接功率。鋼網(wǎng)板適應(yīng)性好,試制周期短,用途和范圍不斷擴(kuò)大。設(shè)備夾具的選擇應(yīng)注意幾個問題。設(shè)備治具主要分為A、B、C三種規(guī)格,其中A是常用的。設(shè)備夾具是根據(jù)孔徑大小選擇尺寸的設(shè)備夾具。上下板用直徑8mm的螺栓固定。一般情況下,孔徑為30mm和40mm的設(shè)備治具為通用設(shè)備治具。由于該光圈是常用的,因此可以選擇兩種類型的光圈。其次,要實(shí)際了解以上斜面罩的選擇,材質(zhì)也不同,焊接方式也是可選的。材質(zhì)方面,通道蓋可以采用不銹鋼材質(zhì),光澤度高,價格相對昂貴。熱鍍鋅比較常見,便宜又漂亮,而且兩種材質(zhì)不同。選擇設(shè)備治具的時候,也是選擇不銹鋼設(shè)備治具或熱鍍鋅設(shè)備治具的時候。在上述焊接方法中,如果是焊接,則將扁鋼按扁鋼的方向焊接,并選擇20mm到3mm之間的距離。如果設(shè)備夾具直接固定,鋼梁可以固定在兩個槽蓋板之間。詳細(xì)輪廓仍根據(jù)實(shí)際施工輪廓定制。
鋼格板的制造工藝并不復(fù)雜,但對焊接工藝要求很高。一般有規(guī)格的大型工廠采用全自動電腦控制焊機(jī)進(jìn)行焊接。壓焊鋼格板、承重扁鋼和橫桿按一定間隔排列。原板采用200噸全自動液壓電阻焊設(shè)備焊接,通過切割、鉆孔、包裝等工序加工成客戶需要的產(chǎn)品。一般來說,相鄰兩根加載扁鋼的中心距通常為30MM和40MM。橫桿間距:相鄰兩根橫桿的中心間距一般為50MM或100MM,可根據(jù)客戶要求生產(chǎn)。也可根據(jù)客戶要求訂購各類鋼架產(chǎn)品。鍍鋅鋼格板是由扁鋼和橫條按一定的經(jīng)緯間距排列,在高壓電阻焊機(jī)上焊接而成,通過切割、開槽、開孔、包邊等深加工成客戶要求的成品。其他過程。 .然后對表面進(jìn)行熱鍍鋅或冷鍍鋅。鋼格板的鍍鋅工藝要求很高。鋼格板鋅層的厚度也比較嚴(yán)格。如果鋼格板鋅層太薄,會造成鋼格板滲漏,降低鋼格板的耐腐蝕性,影響鋼格板的使用壽命。太厚的鋅層也不利于鋼格板。鋅層的厚度會導(dǎo)致鋅層容易脫落,嚴(yán)重影響鋼網(wǎng)質(zhì)量。所以鍍鋅時要做好防腐工作,鍍鋅前酸洗要徹底,氧化鐵渣不能預(yù)浸,否則鍍鋅不能保證鋅層能完全附著在鋼格板表層。 .鋅層不能太薄或太厚。
很多用戶對工字鋼格板的生產(chǎn)工藝不是很清楚,尤其是工字鋼格板的生產(chǎn)與普通工字鋼格板有很大的不同。工字鋼格板具有外形美觀、耐用、通風(fēng)、透明、防滑、承載力強(qiáng)、清潔方便、安裝簡單等優(yōu)點(diǎn)。我們的鋼格板主要用于建材、電廠、造船、石油化工及一般工業(yè)制造、市政建設(shè)等行業(yè)。工字鋼格柵不僅考慮到行人的安全,而且滿足車輛在工字鋼格柵上行駛的要求。對工字鋼格柵的承載能力和強(qiáng)度提出了更高的要求。工字鋼格柵工藝:工字鋼格柵是一種價格和成本都很高的鋼板。工字鋼格板廣泛用于新舊路基的施工。經(jīng)過的熱鍍鋅處理,表面具有穩(wěn)定的化學(xué)和物理性能,不易被空氣和微生物腐蝕和氧化。可顯著增加溝渠荷載,防止滑坡。我可以扁鋼格板,齒形和I型,有200多種規(guī)格,根據(jù)不同用途環(huán)保我的鋼格板外觀不同加工,重量輕,強(qiáng)度高,承載大,節(jié)省材料,透光,現(xiàn)代款式、美觀、防滑、易清潔、安裝簡單、耐用性好等特點(diǎn)。制作工藝除采用烤漆或熱鍍鋅等防腐處理外,制作工藝與普通鋼格板無異,但需選用表面拋光工藝,去除焊渣或劃痕.
鋼格柵產(chǎn)品介紹: 緊湊型鋼格柵是指承壓扁鋼間距小于25mm的壓焊鋼板。除了標(biāo)準(zhǔn)鍍鋅鋼板的優(yōu)點(diǎn)外,還滿足了一些場合對進(jìn)出物體尺寸的嚴(yán)格要求,比如人多、鋼格柵密集等可以滿足女性的要求;大型物體(如直徑小于20mm)符合安全要求。 密集鋼格柵主要有扁鋼間距為12或20,橫桿間距為30或50。多用于對格子結(jié)構(gòu)要求較高的場所,如船舶、鉆井技術(shù)平臺、海上安全作業(yè)等管理平臺、人行道等,以防止物體墜落。也多用于生產(chǎn)工廠的高空施工作業(yè)信息平臺、車間高層人員作業(yè)服務(wù)平臺等場所,防止墜物傷人。 鋼格柵應(yīng)用實(shí)例: 煉油廠、輕化工、礦山煉化、石油大學(xué)化工、電廠、機(jī)電行業(yè)、市政建設(shè)工程、紡織化纖、海洋安全工程、港口開發(fā)工程、船舶工業(yè)、油脂化工、建筑材料工業(yè)、農(nóng)牧業(yè)、企業(yè)工程、園藝、機(jī)場工程、鋼鐵工業(yè)、自來水廠、垃圾處理、污水?dāng)?shù)據(jù)處理、食品信息處理、紙漿造紙工業(yè)、水產(chǎn)養(yǎng)殖業(yè)、建筑業(yè)、化肥工業(yè)、交通運(yùn)輸工業(yè)、制藥技術(shù)行業(yè)等都可以使用致密的鋼格板。